
服务热线:
0512-52420862 微信号:18206208510
-
 服务热线
- 0512-52420873
-

不锈钢卷包装方式,防锈防护怎么做
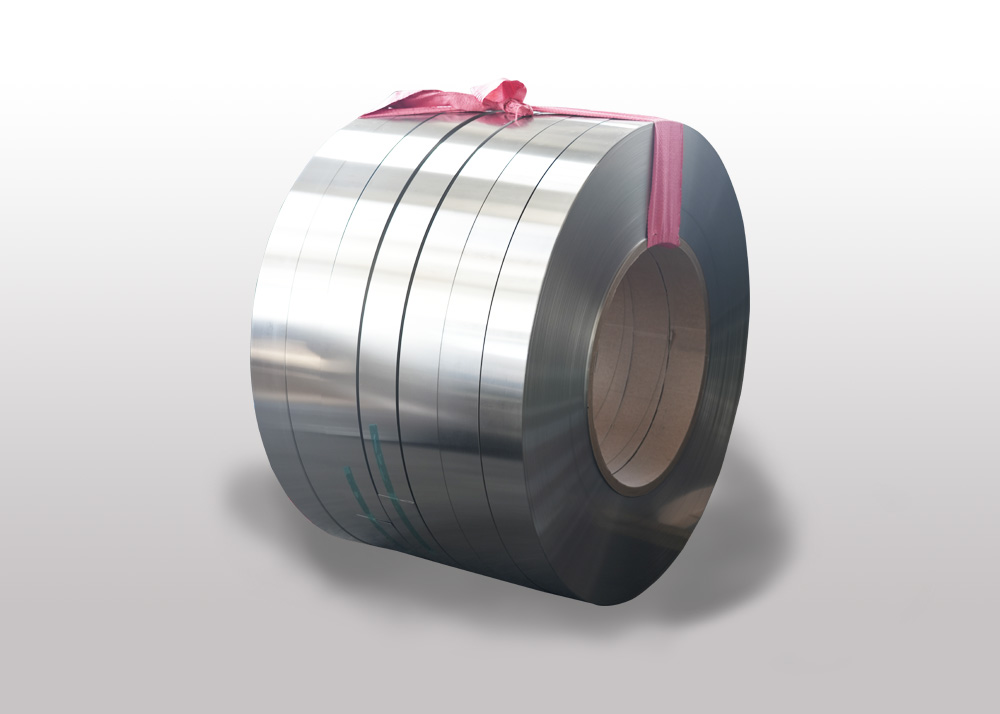
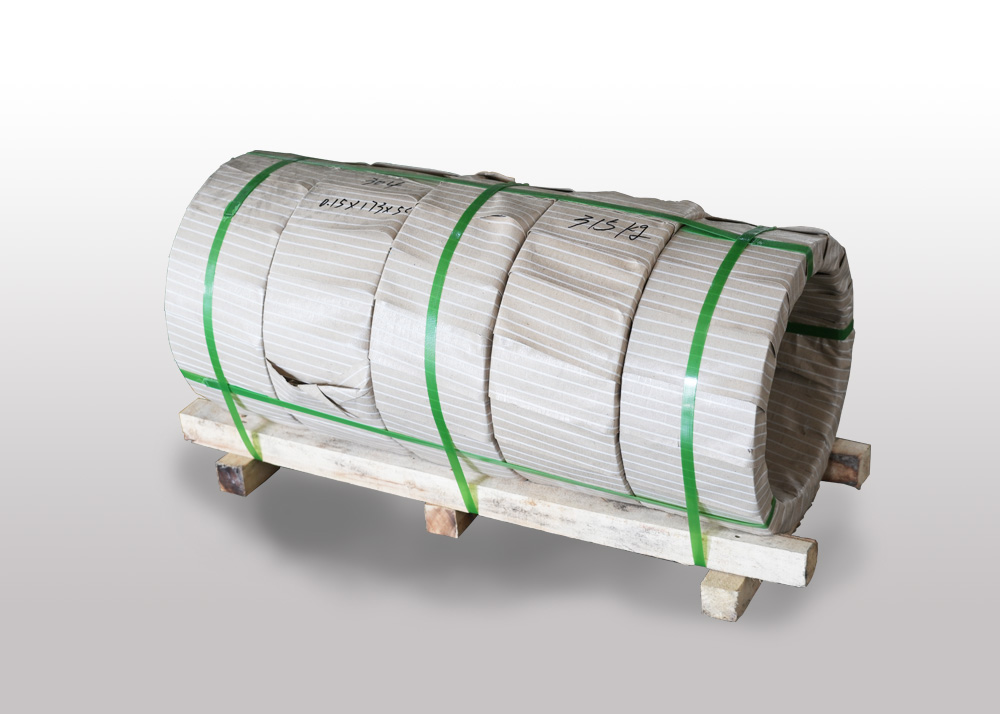
2026-10-08一、不锈钢卷常用包装方式 根据产品厚度、宽度、运输距离、存储环境、客户需求,可选用不同包装组合,一般分为内包装、外包装、加固防护三层结构。 1. 内防护层 防锈纸包覆:选用气相防锈纸,整卷圆周完整包裹,接缝处重叠,隔绝空气、水汽,阻止金属表面氧化。包覆时保持纸面平整,避免褶皱、破口,端头位置重点包裹密封。
-

不锈钢卷焊接性能怎么样
2026-09-28不锈钢卷的焊接性能由材质牌号决定,奥氏体不锈钢卷(304、304L、316L、201 等)焊接性优良;铁素体(430)、马氏体不锈钢卷焊接难度偏高;双相不锈钢卷焊接性能良好但工艺管控严格。不锈钢普遍导热系数低、热膨胀系数大,薄板卷材焊接易出现焊接变形、晶间腐蚀、热裂纹、背面氧化等问题。
-

不锈钢卷的表面磨花如何区分来料还是加工造成
2026-09-21一、判定基本原则 不锈钢卷表面磨花责任判定,应结合缺陷形貌、分布特征、保护膜 / 衬纸状态、工序流转记录、取样复检及现场还原验证综合判定,不可仅凭单一特征下定论;检验环境需满足标准光源、平整检验台,对缺陷位置、形态、数量做完整取证,留存影像与试样,作为判定依据。
-

不锈钢带晶间腐蚀试验方法与判定标准是什么
2026-09-14奥氏体不锈钢带在敏化温度区间(450℃~850℃)受热后,晶界易析出铬的碳化物,造成晶界贫铬,引发晶间腐蚀,严重时材料沿晶粒边界脆化断裂。不锈钢带晶间腐蚀试验依据 GB/T 20878、GB/T 4334《金属和合金的腐蚀 不锈钢晶间腐蚀试验方法》开展,常用试验方法包含硫酸 - 硫酸铜法(CuSO?-H?SO?,E 法)、5% 硫酸法(A 法)、硫酸 - 铁 Ⅲ 法(B 法)、硝酸法(C 法),工程上奥氏体不锈钢带最普遍采用硫酸 - 硫酸铜腐蚀试验(E 法)。
-

不锈钢卷的生产工艺是怎样的
2026-09-08不锈钢卷分为热轧不锈钢卷(HR?AP,No.1 表面)与冷轧不锈钢卷(CR,2B/BA/ 拉丝等);总流程:冶炼精炼→连铸板坯→热轧→(退火酸洗得到热轧成品卷)→冷轧→退火酸洗 / 光亮退火→精整后处理→成品检验包装。
-

不锈钢带出现分条刀口间隙不对时应该怎么处理
2026-09-01刀口间隙,就是上下分条圆刀重合剪切时的侧向间隙;间隙过大产生毛刺、塌边;间隙过小刀口挤压发热、崩刀、边部微裂。不锈钢(尤其硬态弹片料)对间隙极其敏感,硬态 301、304 弹片钢带,间隙控制要求远高于普通碳钢。
-
联系我们
CONTACT
-
 服务热线:0512-52420862
-
 公司地址:江苏省常熟市尚湖镇大河工业园西大河111号
 添加微信
 联系我们
 电话咨询